Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / PA-putkien taivutuskone: Käytännön opas luotettavaan putkien tuotantoon
PA-putki ei ole suurennettu versio kupari- tai teräsputkesta, eikä PA-putkien taivutuskone ole pelkkä metallitaivutuskone, jossa on erilainen suutin. Polyamidiputkella on erilainen takaiskukuvio, erilainen pintaherkkyys ja erilaiset vikatilat. Jos olet joskus nähnyt siistin näköisen mutkan muuttuvan litistyneeksi tai mutkaiseksi viivaksi puristimien avautumisen jälkeen, tiedät jo, että koneen, työkalujen ja asennuksen on toimittava yhtenä järjestelmänä.
Olemme käyttäneet vuosia putkenkäsittelylaitteiston rakentamiseen Shanghaissa, ja oman myymälämme opetukset ovat yksinkertaisia: määritä putki, hallitse mutka ja todista tulos. Tässä oppaassa käydään läpi käytännön kohdat, joista keskustelemme tuotantotiimien kanssa ennen kuin PA-putken taivutusprojekti siirtyy näytteestä sarjalähtöön. Jos haluat laajemman kontekstin, voit lukea lisää putkenkäsittelytaustastamme .
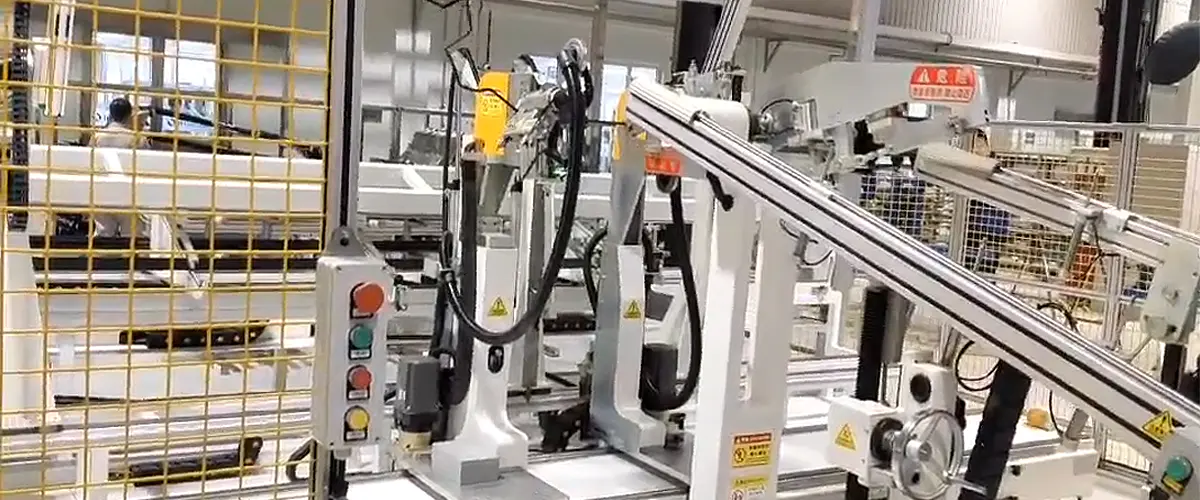
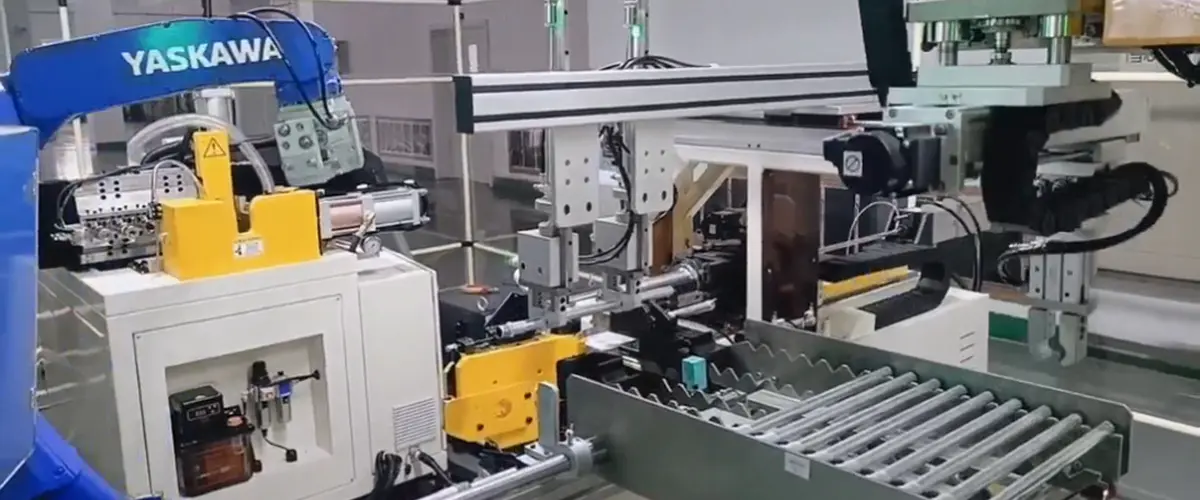
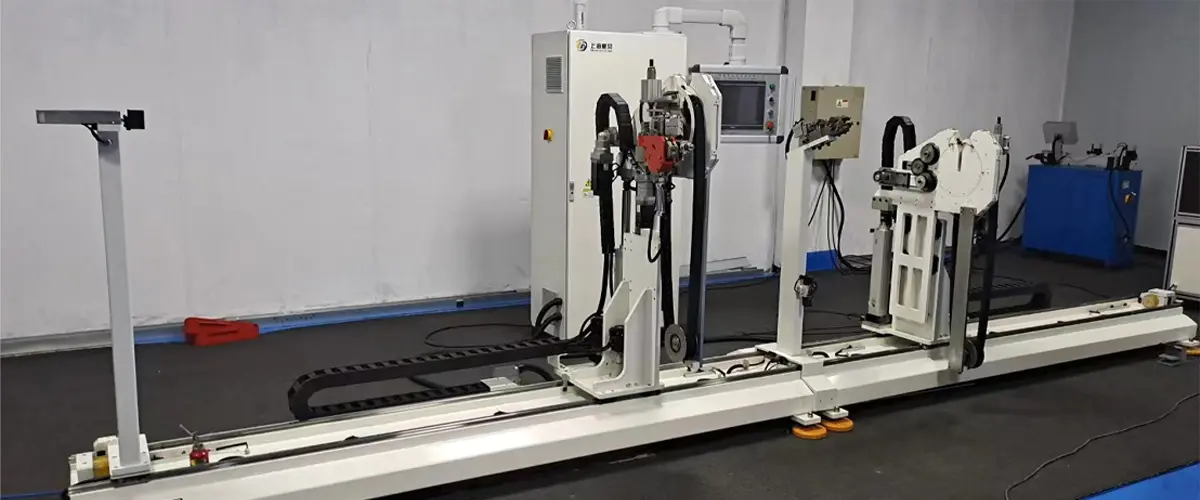
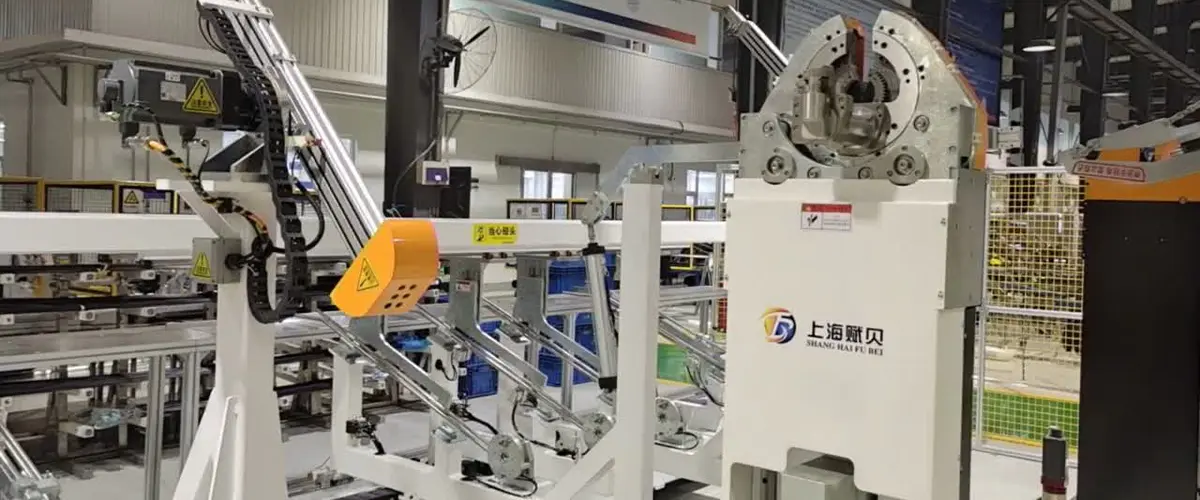
A PA putken taivutuskone muodostaa polyamidiputken ohjatun sekvenssin kautta: syöttö, kiinnitys, taivutus, purkaminen. Taivutussuutin asettaa keskilinjan säteen. Puristussuulake pitää putken suulaketta vasten. Painemuotti seuraa mutkan ulkopuolta ja auttaa hallitsemaan materiaalin virtausta. Joissakin asetuksissa voidaan käyttää pyyhkimen suulaketta tai sisäistä tukea vähentämään litistymistä ja rypistymistä. Erona PA:han on se, että materiaali työntyy takaisin eri tavalla. Se on elastinen, herkkä lämpötilalle ja kosteudelle ja usein alttiimpi pintajäljelle kuin metalli.
Tuotantokoneessa tärkeä ominaisuus ei ole vain suurin taivutuskulma. Se on toistettavuus: sama syöttöpituus, sama taivutuskulma ja sama joustokorjaus ensimmäisessä ja tuhannesosassa. Servoohjatut akselit, reseptivarasto ja selkeä ihmisen ja koneen käyttöliittymä tekevät siitä käytännöllisen. Hyvin valitun koneen tulisi myös antaa käyttäjän säätää puristusvoimaa, taivutusnopeutta ja kompensaatiota ilman, että jokainen muutos muuttuu pitkäksi kokeiluksi.
Polyamidi on perhe, ei yksi materiaali. PA6, PA66, PA11, PA12 ja yhdistetyt lajikkeet voivat näyttää samanlaisilta piirustuksissa, mutta käyttäytyvät eri tavalla taivuttimessa. Seinämän paksuus, ulkohalkaisijan toleranssi, hartsin jäykkyys, kosteuspitoisuus ja säilytysolosuhteet vaikuttavat kaikki tulokseen. Tästä syystä yhdestä erästä kopioitu taivutusresepti saattaa vaatia säätöä seuraavaa varten.
Nämä ominaisuudet eivät tee PA:sta mahdotonta taivuttaa. Ne tekevät asetuskurista tärkeämmän. Kone, joka kestää vakaan puristusvoiman ja toistaa tarkan taivutuskulman, on paljon arvokkaampi kuin kone, joka tarjoaa vain suuren nimelliskapasiteetin.
Kun suoritamme kokeen, käsittelemme yleensä viisi muuttujaa ennen kuin arvioimme koneen tai työkalut. Järjestyksellä on väliä, koska kahden muuttujan muuttaminen kerralla voi piilottaa huonon mutkan todellisen syyn.
Tarkista ensimmäisen artikkelin jälkeen mutka soikeaisuuden, seinämän ohenemisen, jälkien ja kulmavirheiden varalta. Suorita sitten pieni erä ja tarkista samat kohdat uudelleen. Prosessi, joka toimii yhdellä näytteellä, mutta ajautuu yli kaksikymmentä osaa, ei ole valmis tuotantoon.
Työkalu on paikka, jossa hyvästä koneesta tulee hyvä prosessi. Taivutusmuotin uran tulee vastata putken halkaisijaa ja tukea ulkoseinää puristamatta sitä. Puristus- ja puristusmuottimien tulee koskettaa putkea runsaalla alueella, koska pistekuormitus on yleinen syy jälkille ja muodonmuutoksille. Jos mutka on tiukka tai putki ohutseinämäinen, voidaan tarvita pyyhkimen suulaketta tai sisäistä tukea ohjaamaan mutkan sisäpuolta.
PA-putkelle puhtaat ja kuivat työkalut ovat myös tärkeitä. Voiteluaine, joka helpottaa metallin taipumista, voi vetää puoleensa pölyä tai vaikuttaa myöhempään kokoonpanoon, joten minkä tahansa voiteluaineen tulee olla hyväksytty materiaalin ja loppukäytön mukaan. Koneen ohjaimien tulee mahdollistaa taivutuskulman, takajoustokompensoinnin ja syöttöpituuden hienosäätö resepteillä, jotka voidaan lukita tai ohjata lupatasolla.

Käytä alla olevaa taulukkoa lähtökohtana konespesifikaatiolle tai toimittajakatsaukselle. Se ei korvaa taivutuskokeilua, mutta se auttaa erottamaan tuotantoon vaikuttavat kysymykset niistä kysymyksistä, jotka näyttävät hyvältä vain esitteessä.
| Päätösalue | Mitä vahvistaa | Miksi sillä on väliä |
|---|---|---|
| Putken erittely | PA-luokka, ulkohalkaisija, seinä, toleranssi, kosteus | Eri PA-luokat palautuvat eri tavalla ja saattavat tarvita erilaista tukea. |
| Taivutusgeometria | Keskilinjan säde, taivutuskulma, suorat pituudet, välys | Tiukat säteet ja lyhyet suorat lisäävät soikeaisuuden ja merkintöjen riskiä. |
| Työkalu | Ura, työntömateriaali, pyyhin tai sisäinen tuki | Huono kosketus voi murskata, merkitä tai litistää putken jopa kyvykkäässä koneessa. |
| Ohjaus | Servoakselit, reseptien säilytys, jousikorjaus, pääsytasot | Toistettavuus riippuu vakaista asetuksista ja kontrolloiduista muutoksista. |
| Validointi | Ensimmäinen tuote, erätarkastukset, vuoto- tai painetesti tarvittaessa | Oikealta näyttävän mutkan on silti todistettava, että se täyttää asennusvaatimukset. |
Jos vertaat myös materiaaliperheitä, tämä opas a nylonputken taivutuskone antaa hyödyllistä kontekstia työkaluihin ja putken käsittelyyn.
PA-putki on yleinen autojen neste- ja ilmalinjoissa, ilmastointikokoonpanoissa ja teollisuuden pneumaattisissa järjestelmissä, vaikka tarkka laatu ja hyväksyntä riippuvat sovelluksesta. Näillä alueilla taivutuskonetta arvioidaan harvoin yksinään. Se arvioidaan sen perusteella, voiko se tuottaa tasaisen taivutuksen, joka sopii seuraavaan kokoonpanovaiheeseen ilman uudelleenkäsittelyä.
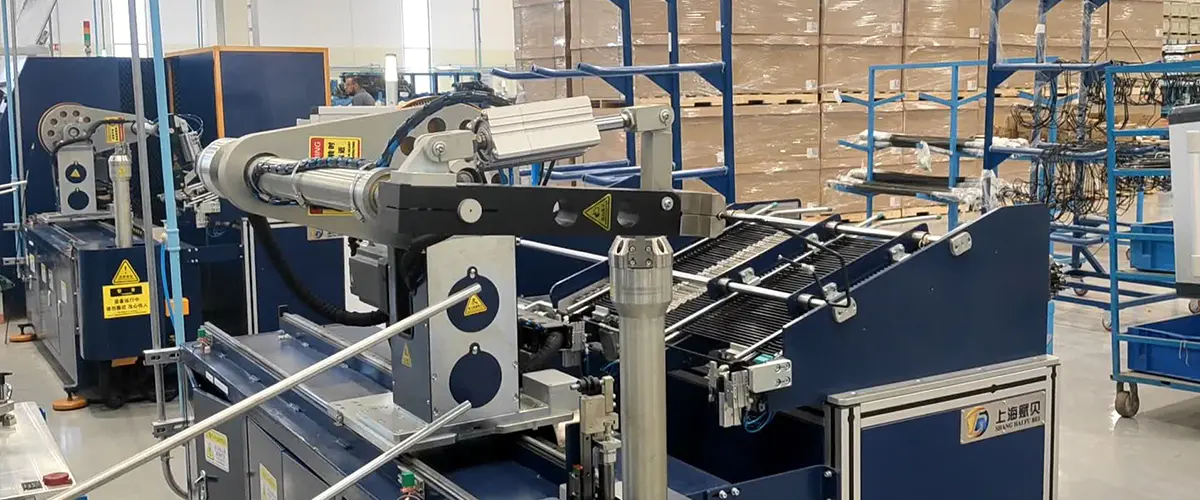
Suunnittele tuotantoa varten kone osaksi linjaa, ei saareke. Harkitse, kuinka putki ladataan, kuinka valmiit osat puretaan, missä tarkastus tapahtuu ja miten vaihdot kirjataan. Jos samassa solussa on useita PA-putkien osanumeroita, nopeat reseptien muutokset ja selkeä työkalujen tunnistaminen voivat säästää enemmän aikaa kuin pieni lisäys maksimitaivutusnopeudessa.
Huolto ei ole hohdokas, mutta se on paikka, jossa monet mutkaongelmat estetään. Tarkista työkalujen kuluminen, kiillotus ja kerääntyminen jokaisen työvuoron alussa. Katso kiinnityssisäkkeistä leikkauksia tai tasoitusta. Varmista, että syöttöohjain on kohdistettu ja anturit ovat puhtaat. Pidä pieni loki taivutuskulmatarkistuksista ja kompensaatiomuutoksista, jotta ryömintä näkyy ennen kuin siitä tulee romua.
Kuljettajien tulisi myös tietää, miltä hyvä mutka näyttää kunkin osanumeron kohdalla. Pieni jälki voi olla kosmeettinen yhdessä putkessa ja hylkäys toisessa. Selkeät hyväksymisnäytteet, hyvä valaistus ja lyhyt eskalaatioreitti epäilyttäville osille parantavat laatua enemmän kuin pitkä käsikirja, jota kukaan ei lue.
PA-putkien taivutuskoneen valinta on todellakin sopivuuskysymys: sovi putken, työkalujen, ohjausjärjestelmän ja tuotantorutiinien väliin. Aloita putkesta ja taivutuspiirroksesta, suorita huolellinen koe ja validoi pieni erä ennen skaalaamista. Jos lähetät meille näyteputken, taivutuspiirustuksen ja tavoitesyklin ajan, voimme auttaa sinua käymään läpi käytännön yksityiskohdat ja valitsemaan työhön sopivan kokoonpanon.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nro 299 Tangming Road, Shihudangin teollisuusalue, Songjiangin alue, Shanghai, Kiina
Tekijänoikeus © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Varattu Automatisoitu putkenkäsittelylaitteistotehdas