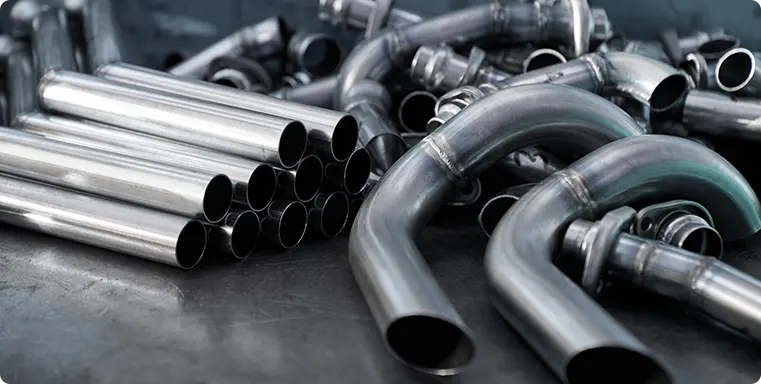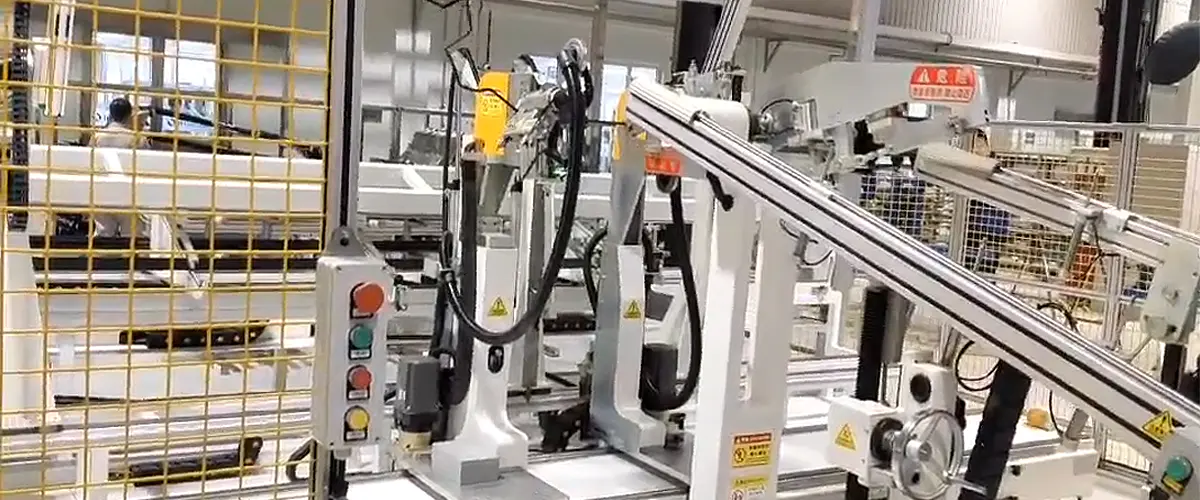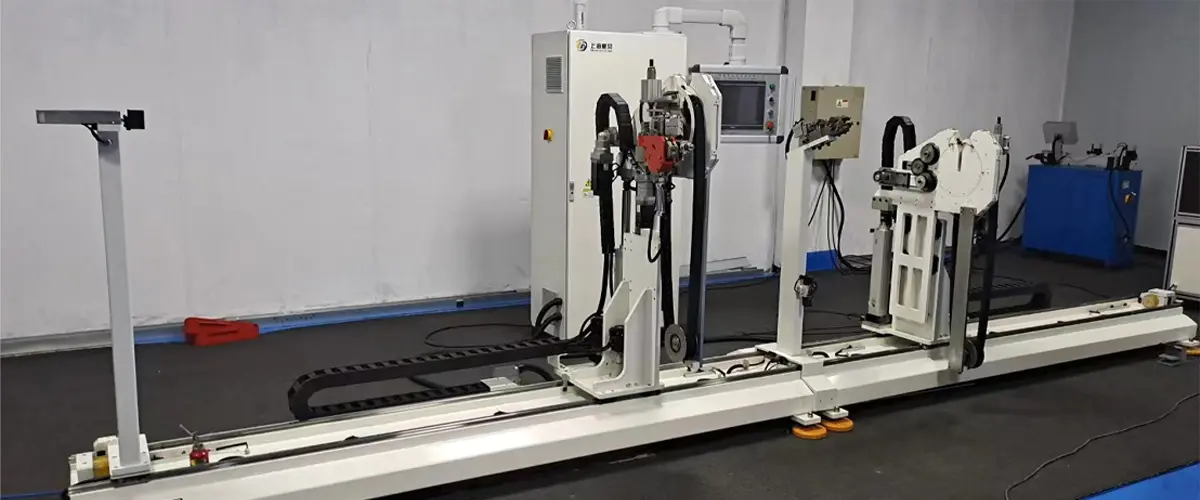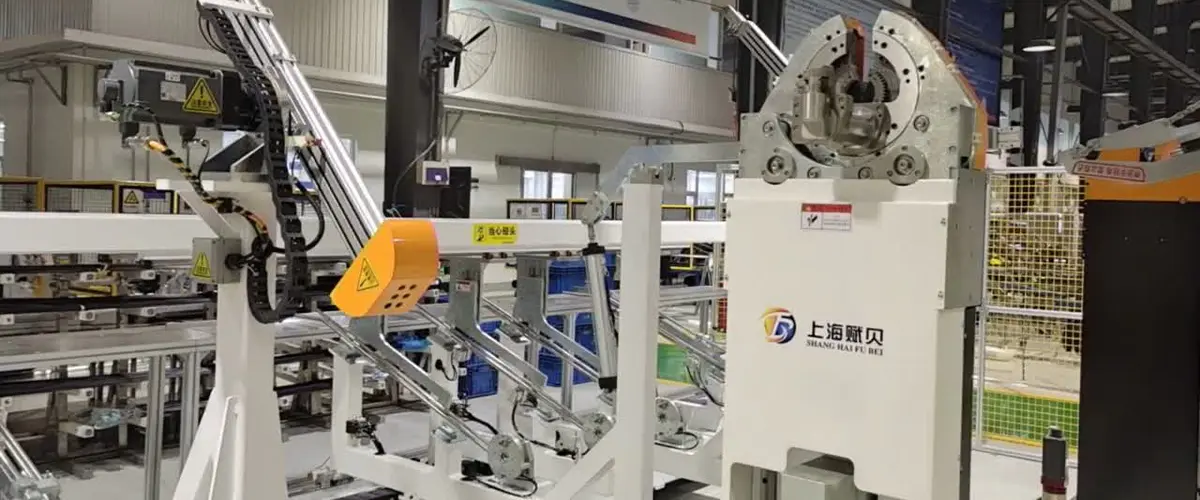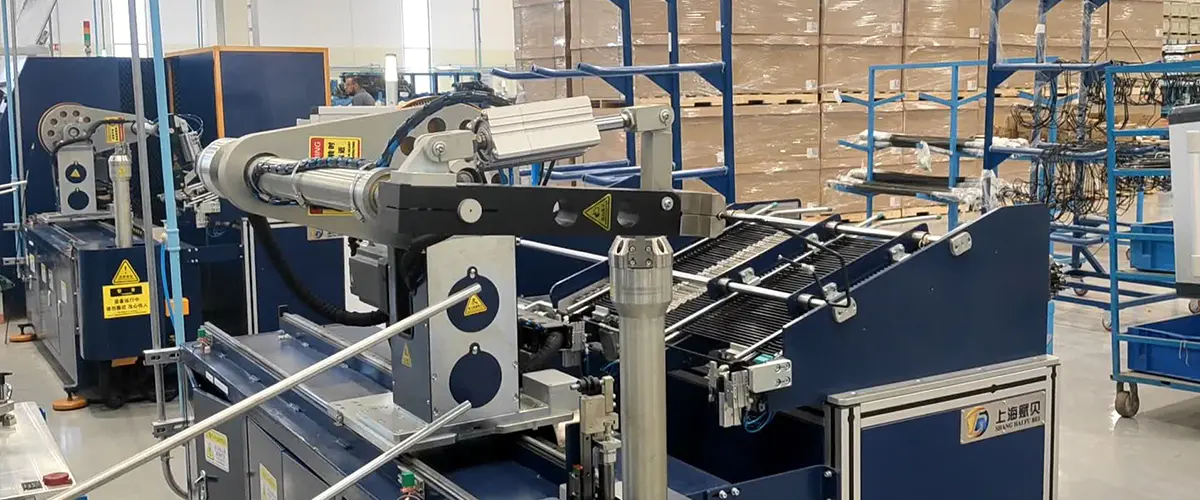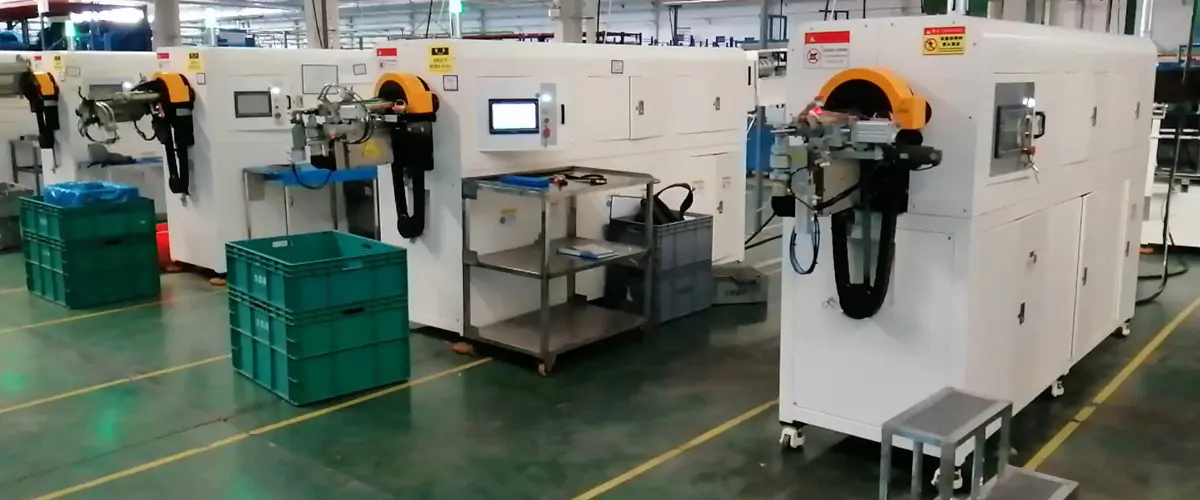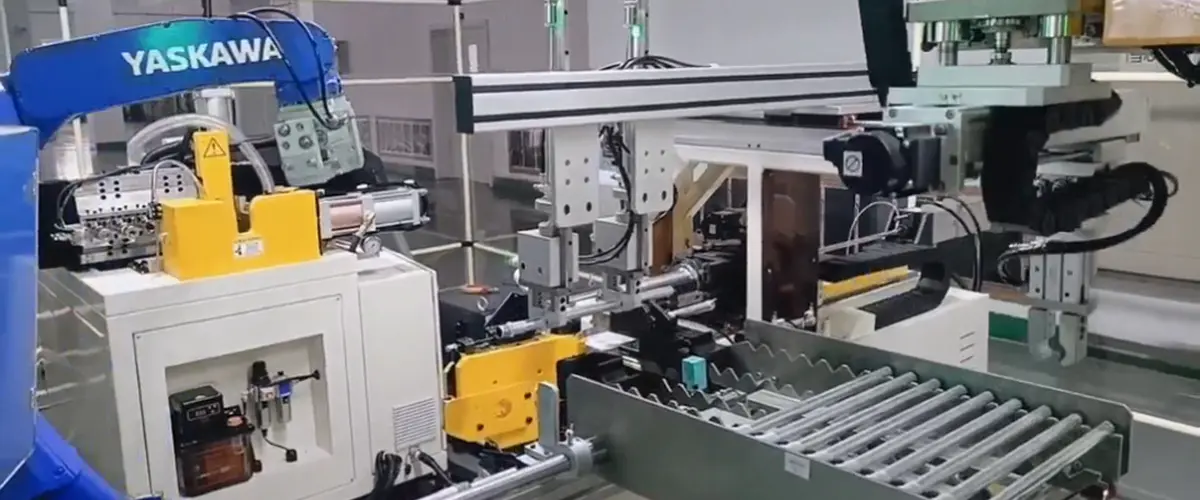


Nailonputkien, kuten PA6 tai PA66, käsittely vaatii tarkkaa lämmönhallintaa: materiaalin on saavutettava tietty lämpötila-alue muodostuakseen puhtaasti, ja se on jäähdytettävä välittömästi taivutuksen jälkeen, jotta se säilyttää muotonsa. Perinteiset laitteet erottavat nämä vaiheet, luoden termistä epäjohdonmukaisuutta ja pidentäen sykliaikoja. Tämä kone yhdistää kaikki kolme vaihetta - lämmityksen, taivutuksen ja jäähdytyksen - yhdeksi jatkuvaksi prosessiksi.
Integroitu lämmitysjärjestelmä: Tarkkuusohjattu sähkölämmityssylinteri (huipputeho: 6,5 kW) tuottaa tasaista, tasaista lämpöä putkeen ennen taivutusta. Lämpötilan säätöä ylläpidetään koko lämmitysvaiheen ajan materiaalin pitämiseksi 80–125°C:n ikkunassa, joka soveltuu PA6:lle, PA66:lle ja vastaaville laaduille, mikä estää sekä alikuumenemisen (joka aiheuttaa halkeilua) että ylikuumenemista (joka heikentää materiaalin lujuutta).
Välitön taivutuksen jälkeinen jäähdytys: Sisäänrakennettu ilmajäähdytysjärjestelmä aktivoituu välittömästi taivutuksen jälkeen ja lukitsee putken muotoonsa, ennen kuin lämmön talteenotto voi aiheuttaa kulman tai geometrian poikkeaman. Tämä integroitu jäähdytysvaihe tekee koneen lähtögeometriasta luotettavan ja toistettavan – merkittävä etu verrattuna manuaalisiin tai moniasemaisiin ratkaisuihin, joissa jäähdytysaikaa ja olosuhteita on vaikeampi hallita.
Servo-kaksoissyöttö monimutkaiseen tarkkuuteen: Servokäyttöinen kaksoissyöttömekanismi siirtää putkea eteenpäin syöttöpituuden toleranssilla ±1,5 mm, mikä tukee peräkkäisiä monitaivutustoimintoja yhdessä latausjaksossa. Tasainen syöttötarkkuus tarkoittaa, että taivutuspisteiden välinen etäisyys pysyy hallinnassa myös monimutkaisissa putkiprofiileissa.
Pyörän nopeus: Yksittäiset taivutustoimenpiteet valmistuvat vain 0,1 sekunnissa, käytännöllinen alue 0,1–8 sekuntia putken geometriasta riippuen, mikä tarjoaa joustavuutta sekä yksinkertaisiin että monimutkaisiin osaohjelmiin.
Tuotantotehokkuus: Perinteisiin monivaiheisiin laitteisiin verrattuna tämä kone parantaa yli 50 % yleistä tuotannon tehokkuutta ja vähentää prosessien välistä joutoaikaa noin 30 % eräskenaarioissa. Näitä hyötyjä voidaan soveltaa suoraan suurten volyymien sovelluksiin, kuten autojen jäähdytyslinjoihin, jarruletkujen reitittämiseen ja pneumaattisten piirien letkuihin.
Laadun yhtenäisyys päästä päähän: Kun lämmitys, taivutus ja jäähdytys tapahtuvat yhdessä automatisoidussa kennossa, osien laatu ei enää riipu asemien välisten manuaalisten siirtojen nopeudesta tai huolellisuudesta. Jokaisella erän putkella on sama lämpöprofiili ja samat muovausolosuhteet, mikä merkitsee tiukempaa mittayhteiskuntaa ja alhaisempia hylkäysmääriä.